
很多客户会关心氮化处理之工件还能不能再开展机加工,氮化处理形成的表层硬度很高,普通切削刀具很难加工,一般氮化处理放在零件精加工之完成,只预留微小的尺寸变化余量。成都万可瑞特金属科技有限公司在氮化处理业务前期沟通中,会主动告知客户氮化前机加工的先逻辑,给到工件加工工序建议。如果氮化之强行做量切削打磨,会把高硬度氮化层直接去除,氮化处理带来的耐磨性能就会直接消失,工件失去强化效果。少数情况下工件氮化只需要轻微抛光,是可以操作的,但要控制去除量,不能磨穿氮化强化层。企业接收工件时,核对工件加工完成状态,确认已经完成主要机加工工序,只留有氮化微小形变余量,再安排续预处理与氮化处理作业。加工结束之检测工件尺寸、硬度、渗层,确认全部指标满足装配使用,再完成交付,帮助客户理顺热处理和机加工工序,规避因工序顺序出错,导致氮化处理达不到预期效果。氮化处理工艺成熟,适配多种金属材质。成都模具氮化处理过程
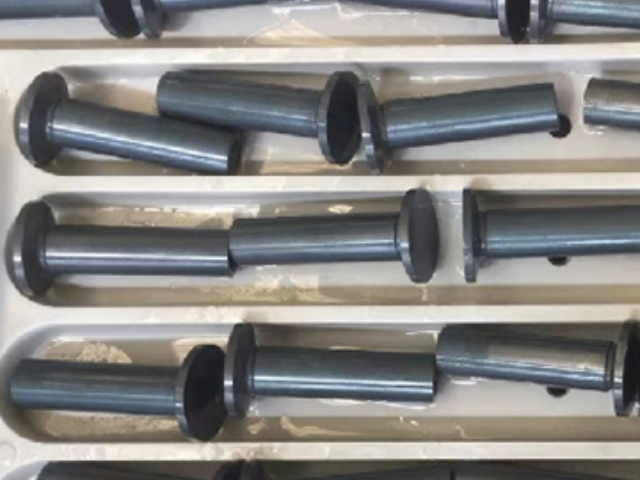
在机床设备当中,主轴、镗杆这类高精度零件,长期高速旋转,既要保持较高尺寸精度,工作面又需要抵抗摩擦磨损,氮化处理低温微变形的优势,十分适配这类精密机床零部件的加工需求。成都万可瑞特金属科技有限公司承接机床精密构件氮化处理业务,这类零件对变形管控极其严苛,前期严格核查工件是否充分去除残余应力,必要时安排专门去应力工序。氮化处理采用离子氮化工艺,温度管控,采用阶梯升温、缓慢降温的工艺曲线,抑制热应力带来形变。装炉采用悬挂工装,规避工件自重造成弯曲。氮化处理完成,复核工件关键尺寸跳动,同时检测工作面硬度渗层,确认氮化处理之,精度依旧满足机床装配要求。企业可以为机床制造企业提供试样以及批量氮化处理加工,保障精密机床零件,既获得表层耐磨强化,又守住零件高精度指标。成都钢件氮化处理公司氮化处理适配铁路设备关键金属件强化处理。
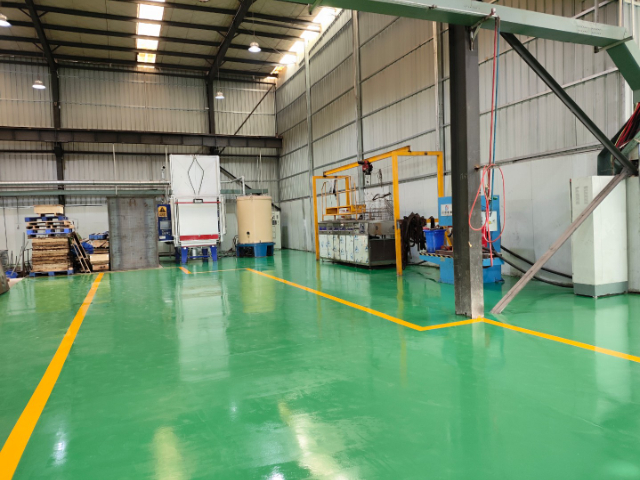
很多制造企业做热处理加工,会担心订单交付周期,氮化处理需要一定保温扩散时间,无法无限压缩加工时长,但是合理的排产规划,可以在保障氮化处理品质前提下,高效响应客户交付需求。成都万可瑞特金属科技有限公司有多台氮化加工设备,可以错峰排产,兼顾试样急单和批量量产订单。业务对接之初,结合工件数量、规格、工艺难度,给到客户务实的交付周期预估,不做脱离工艺规律的时间承诺。工件入厂之快速完成来料核查、除油清洗等预处理工序,合格工件及时安排装炉氮化处理。生产过程做好工序衔接,减少工件待料闲置时间,加工完成时间开展检测,检测合格快速安排出货。同时和客户保持沟通,如果遇到特殊工况,及时同步加工进度。企业立足成都,辐射西南区域,本地客户可以工件上门送取,外地客户支持物流收发,在坚守氮化处理工艺质量底线的基础上,尽力匹配客户项目节点,做好热处理配套服务。
氮化处理加工过程中,工件装炉的数量、排布方式,会直接影响炉内温度场、气氛流通,就算温度时间参数设置完全正确,装炉不合理依旧会造成氮化处理工件品质不稳定,装炉是不可忽视的实操环节。成都万可瑞特金属科技有限公司有标准化装炉作业规范,装炉工件不能堆叠挤压,工件互相之间预留足够间隙,保障炉内活性气氛可以流通到每一件工件全部表面。件工件做好支撑,分散自重,细长轴件优先悬挂放置,薄壁件采用工装承托。不同材质工件,评估之再同炉加工,避免材质差异干扰氮化效果。盲孔零件孔位合理朝向,防止气体滞留在腔体内部。每炉装炉完成,做好装炉记录,记录工件种类、数量、工装形式。严格的装炉管控,减少同炉工件之间性能差异,保障氮化处理每炉加工品质稳定。氮化处理适配各类模具增强硬度与使用寿命。
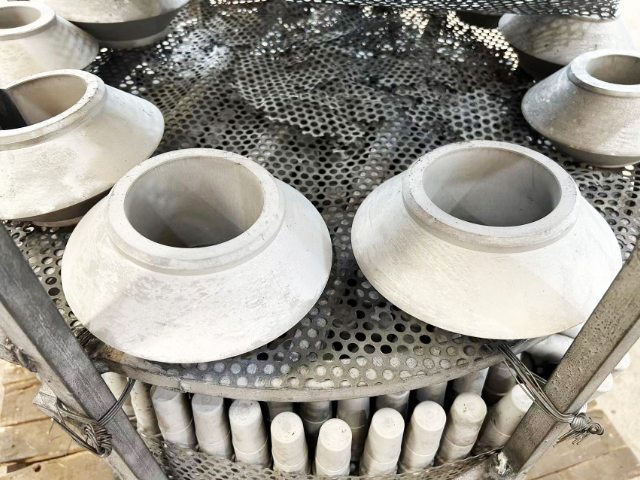
不锈钢材料拥有天然防锈能力,但不锈钢硬度偏低,面对持续摩擦工况,很容易发生磨损,氮化处理可以在保留不锈钢基础耐腐蚀能力前提下,幅提升工件表面硬度,弥补不锈钢耐磨不足的短板。成都万可瑞特金属科技有限公司承接不锈钢工件氮化处理业务,不锈钢表面存在钝化膜,会阻碍氮原子渗入,因此氮化处理前期预处理就格外关键,需要充分破除表面钝化层,保障氮化能够顺利进行。离子氮化工艺处理不锈钢工件适配性更好,能够获得均匀氮化层。需要客观看待不锈钢氮化处理效果,氮化主要提升耐磨性能,不能无限制提升耐腐蚀,部分工况腐蚀要求严苛,技术人员会提前和客户做好说明。生产时依据不锈钢牌号,调整氮化温度、保温时长,规避不合理参数带来工件性能缺陷。氮化加工完成检测工件表面硬度,确认氮化处理达到预期,支持不锈钢件小批量试样以及批量加工,满足各类设备中不锈钢耐磨零件的加工需求。氮化处理依托 10 人技术团队,经验丰富专业。成都模具氮化处理过程
氮化处理增强机械零件抗冲击与抗咬合能力。成都模具氮化处理过程
工装夹具是车间生产的消耗品,工装长期夹紧摩擦,工作面很容易磨损,工装一旦磨损,加工精度就会下降,频繁更换工装会抬高生产成本,氮化处理是提升工装夹具耐磨寿命经济有效的热处理手段。成都万可瑞特金属科技有限公司承接各类工装夹具氮化处理业务,工装夹具结构五花八门,部分工装带有沟槽、定位孔,装炉时优化摆放,保证工作面可以充分氮化。很多工装前期经过焊接、机加工,内部留存残余应力,优先做去应力处理,再开展氮化处理,防止氮化过程工装变形,影响定位尺寸。技术人员结合工装使用磨损强度,确定氮化处理渗层与硬度目标,不盲目追求过高硬度,兼顾工装韧性。氮化加工完成检测定位工作面硬度,复核关键定位尺寸。经过氮化处理的工装夹具,工作面耐磨性能提升,减少工装更换频次,帮助生产企业降低工装采购消耗,提升生产连续性。成都模具氮化处理过程
成都万可瑞特金属科技有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。